Cf53 / C53G / 1.1213 Çelik Boru | SAE 1055 Referanslı Yüzey Sertleştirme Çeliği
ÜRÜN AÇIKLAMASI
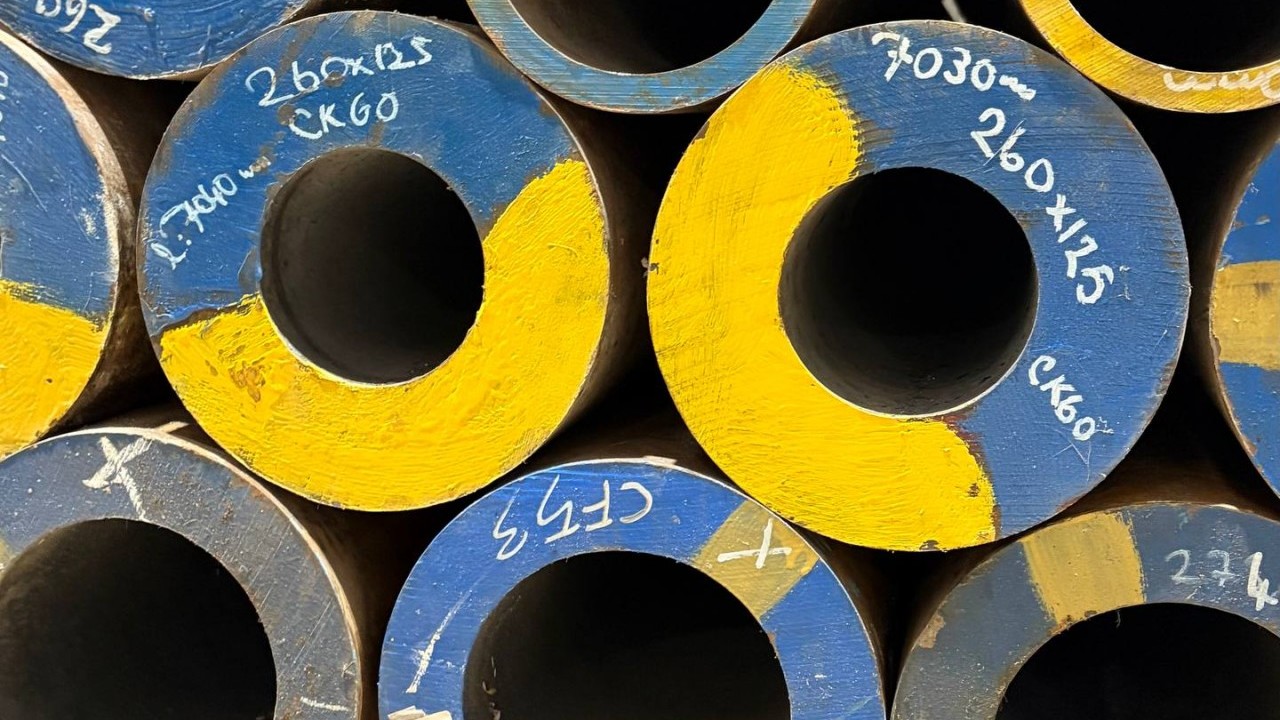
Cf53 / C53G / 1.1213, yüksek yüzey sertliği ve tok çekirdek yapısı hedeflenen parçalar için kullanılan, indüksiyon veya alevle yüzey sertleştirmeye uygun bir karbon çeliğidir. Saf Çelik’te boru formunda değerlendirilir.
MALZEME BİLGİLERİ
Cf53 / C53G / 1.1213 Çelik Boru
Cf53, eski DIN tanımıyla C53G ve malzeme numarasıyla 1.1213 olarak bilinen, orta-yüksek karbonlu alaşımsız özel yapı çeliğidir. Özellikle indüksiyonla veya alevle yüzey sertleştirme uygulanacak parçalarda; sert ve aşınmaya dayanıklı bir yüzey ile daha tok bir çekirdek yapısı hedeflendiğinde tercih edilir.
Malzeme, uluslararası karşılaştırma kaynaklarında SAE 1055 ile ilişkilendirilebilir; bazı tablolar SAE 1050 referansını da verebilir. Ancak bu tanımlar otomatik malzeme eşdeğerliği veya sertifika eşdeğerliği anlamına gelmez. Siparişte istenen malzeme numarası, kimyasal analiz, ürün standardı, teslim durumu ve EN 10204 3.1 sertifikası esas alınmalıdır.
Saf Çelik, Cf53 malzemesini çelik boru formunda değerlendirir. Borunun üretim yöntemi, dış çapı, et kalınlığı, boyu, yüzey durumu, teslim şartı ve sertifika uygunluğu teklif aşamasında parti bazında teyit edilmelidir.
Başlıca Tanımlar
| Tanım | Bilgi |
|---|---|
| Malzeme adı | Cf53 / C53G |
| Malzeme numarası | 1.1213 |
| Tarihî standart | DIN 17212 |
| Aranabilir uluslararası referans | SAE 1055; bazı karşılaştırma kaynaklarında SAE 1050 |
| Ürün formu | Çelik boru |
| Başlıca kullanım yaklaşımı | İndüksiyon veya alevle yüzey sertleştirme |
Kimyasal Bileşim
| Element | Bileşim (%) |
|---|---|
| Karbon (C) | 0,50 – 0,57 |
| Silisyum (Si) | 0,15 – 0,35 |
| Manganez (Mn) | 0,40 – 0,70 |
| Fosfor (P) | maks. 0,025 |
| Kükürt (S) | maks. 0,035 |
Yüzey Sertleştirme Özelliği
Cf53’ün yaklaşık %0,50–0,57 karbon içeriği, malzemeyi indüksiyon ve alevle yüzey sertleştirme uygulamaları için uygun hale getirir. Uygun ısıl işlem sonrasında yüksek yüzey sertliği elde edilirken, çekirdekte darbe ve yük taşıma kabiliyetini destekleyen daha tok bir yapı hedeflenebilir.
Referans verilerde su verme sonrasında yaklaşık 57–62 HRC sertlik aralığı görülmektedir. Bu değer, borunun teslim edilmiş sertliği değildir. Gerçek sertlik; dış çap, et kalınlığı, ısıtma yöntemi, sertleştirme derinliği, soğutma ortamı ve temperleme işlemine göre belirlenir.
Islah Durumundaki Referans Mekanik Özellikler
Aşağıdaki değerler Cf53 malzemesi için genel referans değerlerdir. Boru ürününün sertifikalı mekanik değerleri olarak kullanılmamalıdır.
| Kesit ölçüsü | Akma dayanımı Rp0,2 | Çekme dayanımı Rm | Uzama A5 | Kesit daralması Z | Darbe işi |
|---|---|---|---|---|---|
| ≤ 16 mm | ≥ 510 MPa | 740 – 880 MPa | ≥ | ≥ %25 | ≥ 21 J |
| 17 – 40 mm | ≥ 430 MPa | 690 – 830 MPa | ≥ | ≥ %35 | ≥ 21 J |
| 41 – 100 mm | ≥ 400 MPa | 640 – 780 MPa | ≥ | ≥ %40 | ≥ 21 J |
Isıl İşlem İçin Teknik Referanslar
| İşlem | Referans sıcaklık |
|---|---|
| Sıcak şekillendirme | 850 – 1050 °C |
| Normalizasyon | 830 – 880 °C |
| Yumuşak tavlama (+A) | 650 – 700 °C; yaklaşık maks. 223 HB |
| Gerilim giderme | 120 – 200 °C |
| Sertleştirme | 810 – 845 °C, yağda veya suda soğutma |
| Temperleme | 550 – 660 °C |
Bu sıcaklıklar yalnızca teknik başlangıç referansıdır. Boru geometrisi, et kalınlığı, istenen sertlik derinliği ve nihai kullanım koşulları dikkate alınarak ısıl işlem prosesi yetkin bir ısıl işlem kuruluşu tarafından doğrulanmalıdır.
İşlenebilirlik
Cf53, yumuşak tavlanmış veya uygun ön işlem görmüş durumda tornalama, delme, frezeleme ve taşlama operasyonlarına uygundur. Yüzey sertleştirme planlanan parçalarda kaba işleme, ısıl işlem ve gerekirse son taşlama sıralaması; deformasyon ve yüzey kalitesi açısından önem taşır.
- Yüksek karbon seviyesi nedeniyle kesme parametreleri ve takım seçimi dikkatle yapılmalıdır.
- Isıl işlemden sonra nihai ölçü için taşlama gerekebilir.
- Boru et kalınlığı ve dış çapı, sertleşme davranışını ve deformasyon riskini etkiler.
- İç yüzey işlemleri için takım erişimi, talaş tahliyesi ve boru doğruluğu ayrıca değerlendirilmelidir.
Kaynak Kabiliyeti
Cf53’ün karbon oranı kaynaklanabilirliği sınırlar. Kaynak, varsayılan üretim yöntemi olarak görülmemeli; gerekiyorsa uygun kaynak prosedürü, ön tav, kontrollü soğuma ve gerektiğinde kaynak sonrası ısıl işlem uzman tarafından belirlenmelidir. Kaynaklı bir uygulama için borunun gerçek teslim durumu ve sertifika bilgileri ayrıca incelenmelidir.
Kullanım Alanları
- İndüksiyonla sertleştirilecek mil ve burç benzeri parçalar
- Dişli milleri, kam mekanizmaları ve tahrik elemanları
- Aşınmaya maruz kalan makine parçaları
- Piston pimi, bağlantı pimi ve zincir pimi benzeri uygulamalar
- Yüzey sertliği ve tok çekirdek dengesi istenen mekanik parçalar
- Boru formundan işlenecek özel makine elemanları
Teklif ve Sertifika Notu
Cf53 / C53G / 1.1213 boru için sipariş öncesinde dış çap, et kalınlığı, boy, tolerans, üretim yöntemi, yüzey durumu, teslim şartı, istenen ısıl işlem ve sertifika beklentisi belirtilmelidir. Bu malzeme; kazan, basınçlı kap veya güvenlik açısından kritik uygulamalarda, ilgili ürün standardı ve sertifika şartları doğrulanmadan kullanılmamalıdır.
DİĞER ÜRÜNLER
X19NiCrMo4 / 1.2764 Kalıp ve Sementasyon Çeliği | Yüksek Tokluklu Nikel Alaşımlı Çelik
X19NiCrMo4 (1.2764), yüksek nikel içeriği sayesinde yüksek çekirdek dayanımı, tokluk, iyi parlatılabilirlik ve ısıl işlemde düşük deformasyon hedeflenen kalıp uygulamaları için kullanılan alaşımlı bir sementasyon ve takım çeliğidir.
X20Cr13 / 1.4021 Paslanmaz Yuvarlak Çelik | AISI 420 Referanslı Martenzitik Çelik
X20Cr13 / 1.4021, sertleştirilebilir yapısı ve orta düzey korozyon direnci ile öne çıkan martenzitik paslanmaz çeliktir. Saf Çelik’te sertifikalı, sıcak haddelenmiş ve kabuk soyulmuş yuvarlak çelik formunda değerlendirilir.
30CrMoV9 QT Yuvarlak Çelikler | 1.7707 Islah Çeliği
30CrMoV9 / 1.7707, krom-molibden-vanadyum alaşımlı yüksek dayanımlı bir ıslah çeliğidir. Yüksek yük, darbe ve yorulma altında çalışan miller, bağlantı elemanları ve ağır makine parçaları için değerlendirilir.
3315 ve 3415 | 14NiCr14 / 14NiCr18 Sementasyon Çelikleri | 1.5752 ve 1.5860
3315 çelik, 3415 çelik, 14NiCr14, 14NiCr18, 15NiCr13, 1.5752, 1.5860, sementasyon çeliği, nikel krom çeliği, dişli çeliği, özel kalite çelik, yuvarlak demir
11SMnPb30 Otomat Çeliği | 1.0718 / 9SMnPb28 / SAE 12L14 Soğuk Çekme Çelik
11SMnPb30 / 1.0718, yüksek kükürt ve kurşun içeriği sayesinde kısa talaş oluşumu, yüksek işleme hızı ve iyi yüzey kalitesi sağlayan kurşunlu soğuk çekme otomat çeliğidir.
ST37 Dikişsiz Çelik Boru | St37-2 / S235JR / 1.0037 ve St37.4 / E235 / 1.0308
ST37 dikişsiz borular; genel makine imalatı, mekanik sistemler ve hassas boru uygulamalarında kullanılan sıcak mamul veya soğuk çekme karbon çeliği borulardır. Siparişte ilgili boru standardı, teslim şartı ve sertifika açıkça belirtilmelidir.
ST37 Transmisyon Mili | S235JR / St37-2 / 1.0037 Soğuk Çekme Yuvarlak ve Altıköşe Çelikler
ST37 / S235JR / 1.0037 transmisyon milleri; soğuk çekme işlemiyle üretilen, hassas ölçü toleransı, düzgün yüzey ve iyi işlenebilirlik sunan yuvarlak ve altıköşe dolu çeliklerdir.
1060 / C60-C60E (CK60) / 1.0601-1.1221 Karbon Çelikleri
1060 / C60 / 1.0601 ve C60E / CK60 / 1.1221; yüksek karbon oranı sayesinde ısıl işlem sonrası yüksek dayanım, sertlik ve aşınma direnci sağlayan karbon çelikleridir.
1040 / C40-C40E / 1.0511-1.1186 – 1045 / C45-C45E (CK45) / 1.0503-1.1191 – 1050 / C50-C50E / 1.0540-1.1206 Karbon Çelikleri
1040 / C40-C40E / 1.0511-1.1186, 1045 / C45-C45E-CK45 / 1.0503-1.1191 ve 1050 / C50-C50E / 1.0540-1.1206; dayanım, işlenebilirlik ve ısıl işlem kabiliyeti arasında farklı dengeler sunan orta karbonlu çeliklerdir.
17CrNiMo6 / 18CrNiMo7-6 / 1.6587 Sementasyon Çelikleri
17CrNiMo6 / 18CrNiMo7-6 / 1.6587; yüksek tork, aşınma ve temas yorulması altında çalışan ağır hizmet dişli, pinyon, taç dişli ve şaftlar için kullanılan krom-nikel-molibden alaşımlı sementasyon çeliğidir.
8620 / 20NiCrMo2-2 / 21NiCrMo2 / 1.6523 Sementasyon Çelikleri
8620 / 20NiCrMo2-2 / 21NiCrMo2 / 1.6523; sementasyon sonrası sert ve aşınmaya dayanıklı yüzey ile tok çekirdek gerektiren dişli, mil, pim ve güç aktarım parçalarında kullanılan alaşımlı sementasyon çeliğidir.
100Cr6 / 1.3505 / AISI 52100 Rulman Çelikleri
100Cr6 / 1.3505 / AISI 52100; yüksek sertlik, aşınma direnci ve yuvarlanma yorulması performansı gereken bilya, makara, rulman bileziği ve hassas mekanik parçalar için kullanılan rulman çeliğidir.
50CrV4 / 51CrV4 / 1.8159 ve SAE 6150 Krom Vanadyum Yay Çelikleri
50CrV4, 51CrV4 / 1.8159 ve SAE 6150; yaprak yay, helezon yay, torsiyon çubuğu ve dinamik yüklü parçalar için kullanılan krom-vanadyum yay çelikleri ailesidir.
39NiCrMo3 / 1.6510 ve SAE 8640 Alaşım Çelikler
39NiCrMo3 / 1.6510 ve SAE 8640; yüksek dayanım, tokluk ve yorulma direnci istenen şaft, dişli, aks ve ağır hizmet tipi makine parçalarında kullanılan alaşımlı ıslah çelikleridir.
30CrNiMo8 / 1.6580 Alaşım Çelikler
30CrNiMo8 / 1.6580; yüksek sertleşebilirlik, tokluk ve yorulma dayanımı gerektiren ağır hizmet tipi makine, şaft, dişli ve dövme parçalarda kullanılan nikel-krom-molibden alaşım çeliğidir.
4340 / 34CrNiMo6 / 1.6582 Alaşım Çelikler
4340 / 34CrNiMo6 / 1.6582; yüksek dayanım, tokluk ve sertleşebilirlik gerektiren ağır hizmet mekanik parçaları için kullanılan nikel-krom-molibden alaşım ıslah çeliğidir.
5140 / 41Cr4 / 1.7035 Alaşım Çelikler
5140 / 41Cr4 / 1.7035; dayanım, işlenebilirlik ve ısıl işlem kabiliyeti sunan krom alaşım ıslah çeliğidir. Dişli, şaft, aks ve mekanik aktarım parçalarında yaygın kullanılır.
Islahlı 4140 / 42CrMo4 / 1.7225 Dövme Çelikler
Islahlı 4140 / 42CrMo4 / 1.7225 dövme çelik; su verme ve temperleme işlemiyle yüksek dayanım, tokluk ve sertlik dengesi elde edilen, ağır hizmet mekanik parçaları için kullanılan krom-molibden alaşım çeliğidir.
ST52-3 / S355J2G3 / 1.0570 Çelikler
ST52-3 / S355J2G3 / 1.0570; yüksek dayanım, kaynaklanabilirlik ve işlenebilirlik dengesi sunan, yuvarlak, dövme, lama ve çekme boru formlarında tedarik edilebilen yapısal çelik ailesidir.
4140 / 42CrMo4 / 1.7225 Alaşım Çelikler
4140 / 42CrMo4 / 1.7225; yüksek dayanım, tokluk ve ısıl işlem kabiliyeti sunan krom-molibden alaşım çeliğidir. Yuvarlak, dövme, lama, sac ve dikişsiz boru formlarında tedarik edilebilir.
St35.8 / P235GH Kazan Borusu | EN 10216-2
St35.8 / P235GH, basınç ve yüksek sıcaklık şartlarında kullanılmak üzere EN 10216-2 standardına göre üretilen dikişsiz kazan ve basınç borusudur. Buhar hatları, kazanlar, ısı eşanjörleri ve enerji tesisleri için uygundur.
ST52-3 Dikişsiz Boru | S355J2G3 | 1.0570
ST52-3 dikişsiz boru; S355J2G3 ve 1.0570 referanslarıyla bilinen, yüksek dayanım, kaynaklanabilirlik ve işlenebilirlik dengesi sunan çelik borudur. Makine imalatı, konstrüksiyon ve genel mühendislik uygulamalarında kullanılır.
ST44 Dikişsiz Boru | S275JR | ASTM A53 Gr B / A106 Gr B
ST44 dikişsiz boru; S275JR, St 44-2 ve 1.0044 adlarıyla bilinen, makine imalatı, konstrüksiyon ve genel üretim için dengeli kaynaklanabilirlik ve işlenebilirlik sunan karbon çelik borudur.
4130 / 25CrMo4 / 1.7218 Dikişsiz Boru | ASTM A519
4130 / 25CrMo4 / 1.7218 dikişsiz boru; dayanım, tokluk, işlenebilirlik ve kaynaklanabilirlik dengesi istenen mekanik uygulamalar için kullanılan krom-molibden alaşımlı çelik borudur.
4140 / 42CrMo4 ve 4150 / 50CrMo4 Dikişsiz Borular
4140 / 42CrMo4 ve 4150 / 50CrMo4 dikişsiz borular, yüksek dayanım, sertleşebilirlik ve tokluk gerektiren makine, hidrolik ekipman ve ağır sanayi parçalarının imalatında kullanılan krom-molibden alaşımlı çelik borulardır.